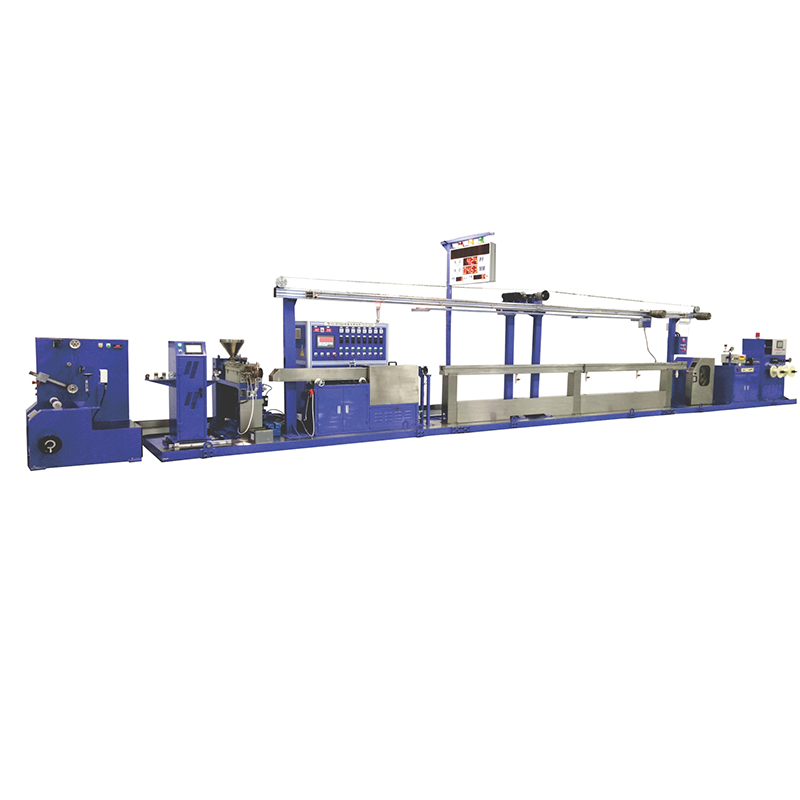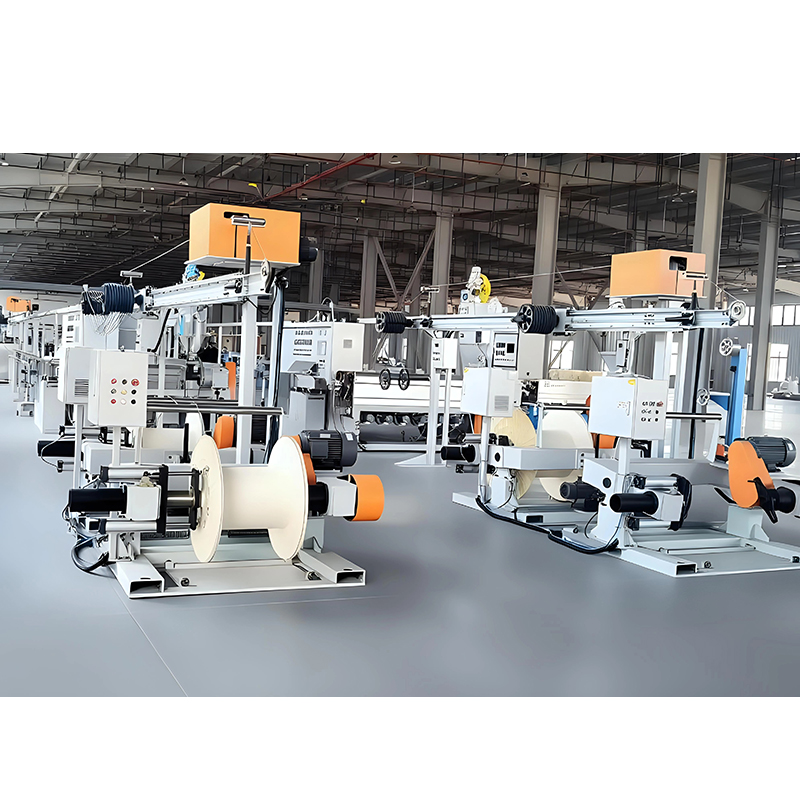




Sedm čísel rozhoduje o tom, zda se hadicový splétací stroj hodí k vašemu vodiči: počet cívek, velikost cívky, rozsah stoupání, rychlost rotoru, průměr jednoho drátu, hotový průřez a přesnost napětí na cívku. Vše ostatní na nabídce je vedlejší a dodavatel, který nemůže uvést všech sedm, hádá.
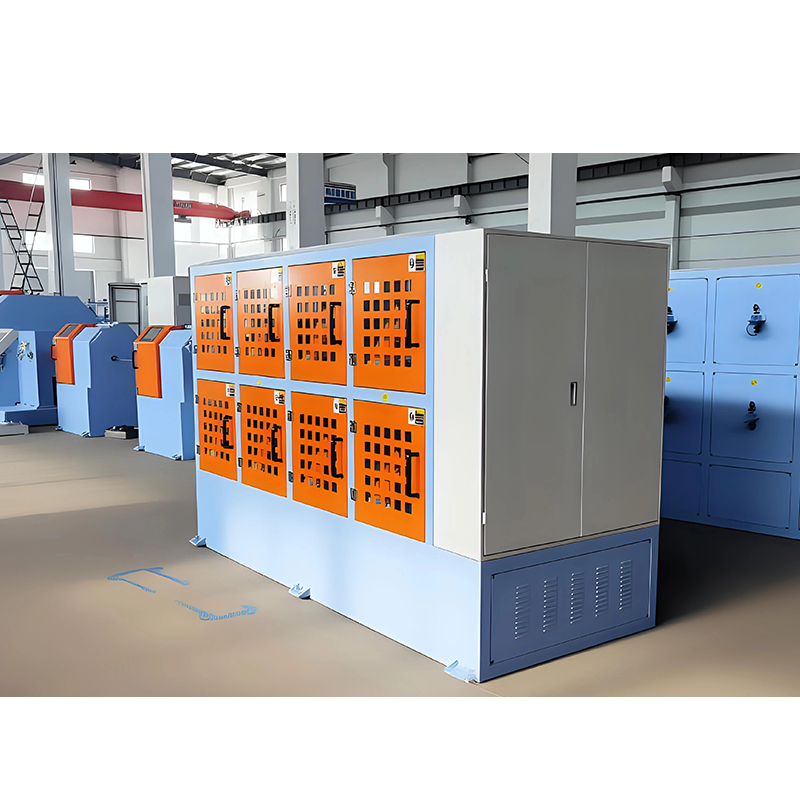
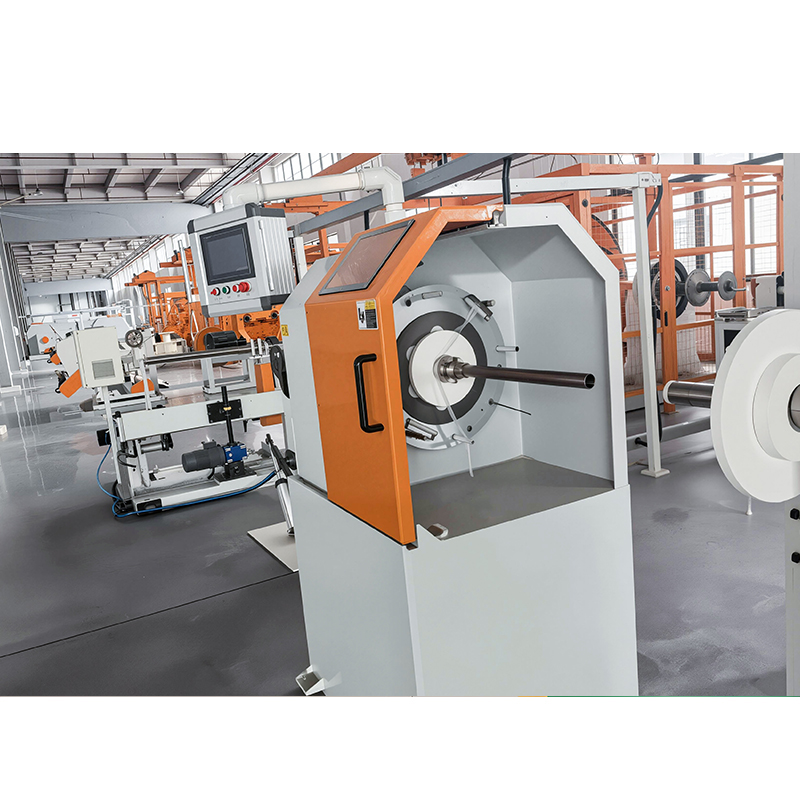
Trubkový splétací stroj je pevný pramenec, ve kterém jsou odvíjecí cívky umístěny uvnitř rotující trubky. Každá otáčka této trubice vloží přesně jeden zákrut do vodiče, takže výrobní rychlost a délka pokládky jsou spojeny jedním vzorcem: rychlost linky se rovná stoupání násobeném rychlostí rotoru. Neexistuje žádné rameno přídě a žádné zkroucení zadní části, což udržuje dráhu drátu krátkou, vítr nízký a rotor rychlý. Tato kombinace je důvodem, proč trubkové prameny nesou většinu výroby 7-, 19- a 37-vodičové holé mědi a hliníku až do velikosti zhruba 630 mm².
Pokud stále mapujete širší rodinu strojů, a komplexní průvodce stroji na splétání kabelů je užitečným společníkem této stránky. Níže zůstaneme u specifikací trubek a jak je porovnat řádek po řádku.
Co je to trubkový splétací stroj a kdy je to ten správný nástroj?
Trubkový pramen je tím správným nástrojem, když konstrukce vyžaduje 7 až 37 drátů, soustředné kompaktní uložení a nepřetržitý výkon, spíše než velmi velké balíky, které planetový stroj poskytuje.
Jak funguje drátěná cesta
Každá odvíjecí cívka je umístěna v kolébce uvnitř rotující trubky. Drát opouští cívku dutým vřetenem, prochází přes keramické vodicí válečky a všechny dráty se sbíhají v uzavírací matrici těsně před navíječem. Vzhledem k tomu, že cívky se pohybují s trubicí, drát se uvolňuje, aniž by byl zkroucen zpět na sebe, takže položení se tvoří pouze na uzavírací matrici. To je také důvod, proč trubkový stroj běží rychleji než planetový pramen se stejným počtem drátů: rotující hmota je vyvážený válec namísto velké otevřené klece.
Tam, kde trubicový pramen není řešením
Tři případy tlačí kupující jinam. Konstrukce přesahující zhruba 37 drátů nebo 630 mm² obvykle vyžadují větší kapacitu cívky planetového pramence. Izolovaná jádra, která tolerují dvě položení na otáčku, jsou lépe obsluhována strojem s dvojitým zákrutem obloukového typu, který snižuje otáčky rotoru potřebné pro stejný výkon na polovinu. Datové páry a kabely LAN potřebují strander se zadním krouceným párem, aby nedošlo k překroucení jednotlivých vodičů před uzavřením páru.
Specifikace: Jedenáct čísel k porovnání
Více než na brožuře záleží na specifikačním listu, protože těchto jedenáct parametrů popisuje, co může trubkový pramenec skutečně vyrábět, spíše než jak to vypadá v továrně.
| Parametr | Typický rozsah | Co ovládá |
|---|---|---|
| Paličkované pozice | 61 až 361 | Maximální počet drátů v hotovém vodiči |
| Velikost cívky | PND 400 až PND 800, větší u jiných typů pramenců | Výplatní objem balíku a frekvence nabíjení |
| Rozsah rozteče (délky položení). | 20 mm až 300 mm | Flexibilita vodiče a výkon při dané rychlosti |
| Rychlost rotoru | 200 až 1200 ot./min | Strop produkční rychlosti při dané rozteči |
| Rychlost linky | 30 až 250 m/min | Výstup, ale smysluplný pouze tehdy, když je citován s výškou tónu |
| Průměr jednoho drátu | 0,15 mm až 3,0 mm | Co zvládne napínací systém a vodítka |
| Hotový průřez | 0,5 mm² až asi 630 mm² | Velikost vodiče uzavírací matrice a navíjení akceptují |
| Napětí na cívku | 5 N až 40 N, udržované v rozmezí asi ±10 % | Soustřednost, přerušení drátu a ovalita vodiče |
| Navíjecí cívka | 630 až 1250 PND | Délka cívky předána dalšímu procesu |
| Tolerance rozteče | V rozmezí asi ±2 % nastavené hodnoty | Konzistence délky nanášení podél celé cívky |
| Instalovaný výkon | 15 kW až 75 kW | Dodávka staveniště, kabeláž a zatížení základů |
Počet cívek a velikost cívky: Kapacita v jednoduchých číslech
Počet cívek nastavuje maximální počet drátů a velikost cívky nastavuje, jak dlouho stroj běží, než se zastaví kvůli opětovnému nabití, takže nic jiného v datovém listu nemění denní výstup tolik jako tyto dva údaje.
Čtení počtu cívek
Stroj popsaný jako 12 1 má dvanáct rotačních odvíjecích pozic plus jednu stacionární centrální polohu pro jádrový drát. Vzor je přímočarý: 6 1 sestrojí 7vodičový vodič, 18 1 sestrojí 19vodičový vodič a 36 1 sestrojí 37vodičový vodič. Kupte si počet, který potřebujete pro největší konstrukci ve své objednávkové knize, protože stroj nemůže splétat více drátů, než má pozic, a provozování 19-drátové úlohy na stroji 36 1 plýtvá kapacitou rotoru a energií.
Čtení velikosti cívky
Označení strojů často nese průměr příruby cívky, jako je PND 400, 500, 630 nebo 800. Přechod z cívky 400 mm na cívku 630 mm zvyšuje objem balení zhruba dvaapůlkrát, protože objem se mění s druhou mocninou průměru. To snižuje zastávky při přebíjení při dlouhých jízdách, ale těžší trubka potřebuje více instalovaného výkonu, tužší základ a delší brzdnou dráhu. Tam, kde konstrukce vodiče umožňuje větší balení a jinou geometrii kroucení, stroje jako 1250 s dvojitým obloukem mají stejnou logiku až do 1250 mm bubnu.
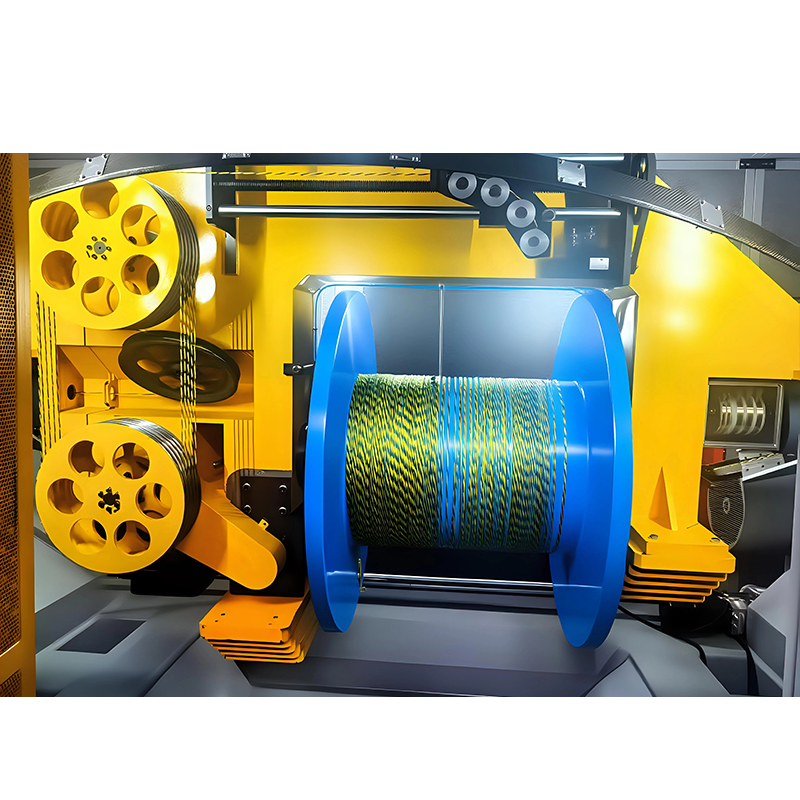 1250 Double Bow Stranding Machine pro vysokorychlostní výrobu kabelů středního průměru Dvouplášťový splétací stroj s kapacitou bubnu 1250 mm, určený pro vyvážené tahové a vysokorychlostní splétání vodičů středního průměru v datových, silových a speciálních kabelech. Zobrazit produkt →
Rozsah rozteče, rychlost rotoru a rychlost linky: tři čísla, která se vzájemně doplňují
Stoupání, rychlost rotoru a rychlost linky nelze specifikovat nezávisle, protože rychlost linky v metrech za minutu je jednoduše stoupání v metrech vynásobené rychlostí rotoru v otáčkách za minutu.
Rozteč 60 mm při 800 otáčkách za minutu dává 48 m/min. Stejný stroj s roztečí 300 mm a 830 otáčkami za minutu dosahuje rychlosti 249 m/min — odkud obvykle pochází působivé číslo v titulku. Když porovnáváte kotace, převeďte nejprve každý požadavek rychlosti na rozteč a rychlost rotoru; stroj inzerovaný při rychlosti 250 m/min nemusí být schopen vaší rozteče 60 mm při rychlosti vyšší než 48 m/min.
Výběr hřiště
Rozteč se normálně volí jako násobek průměru vodiče, známého jako poměr položení. Pro měděné vodiče s koncentrickým položením lanka jsou poměry uložení vnější vrstvy běžně mezi 8 a 16 násobkem průměru pramene. Kratší rozteč znamená více zákrutů na metr, pružnější vodič a nižší výkon při stejné rychlosti rotoru; delší rozteč znamená tužší, kompaktnější vodič vyrobený rychleji. Flexibilní průmyslové kabely jsou umístěny na krátkém konci, pevné napájecí kabely na dlouhém konci.
Kontrola přesnosti rozteče
Požádejte o toleranci tónu v procentech spíše než jako slovo jako „přesný“. Přibližně ±2 % na jeden metr vzorku je rozumným komerčním cílem a měl by být měřen na hotové navíjecí cívce, nikoli na ručně navlečeném vzorku na matrici.
Multi-twist alternativy
Pokud konstrukce toleruje více než jednu pokládku na otáčku, výkon může stoupnout, aniž by se dotkla rychlosti rotoru. Trojitý splétací stroj položí tři zákruty za otáčku, což vyhovuje jemným, ohebným vodičům tam, kde je vyžadováno těsné uložení, ale trubkový rotor by se musel točit neprakticky rychle.
 Trojitý navlékací stroj pro LAN kabely CAT5E, CAT6 a CAT7 Splétací stroj s trojitým stoupáním položí tři zákruty za otáčku pomocí řízení rozteče servo pro přesné a stabilní kroucení párů v datových kabelech CAT5E, CAT6 a CAT7. Zobrazit produkt →
Sortiment drátů, konstrukce vodičů a uzavírací čelisti
Trubkový pramen je obvykle specifikován v rozsahu jednoho drátu od 0,15 mm do 3,0 mm a v rozsahu hotového vodiče do asi 630 mm², přičemž uzavírací matrice a tvarovací válečky rozhodují o tom, jak kulatý nebo sektorový tvar hotového vodiče bude.
- 0,15 mm až 0,5 mm: vysoká rychlost rotoru, nízké napětí a keramická vodítka jsou zásadní pro zamezení zářezů a zlomení.
- 0,5 mm až 1,5 mm: páska pro všeobecné použití pro stavební vodiče, ovládací kabely a vodiče přístrojů.
- 1,5 mm až 3,0 mm: vodiče silových kabelů a hliník, kde napínací a brzdná rampa záleží více než maximální rychlost.
- Zhutňování: Zhutňovací lis za uzavíracím lisem typicky zmenšuje průměr vodiče o 6 % až 10 %, což šetří izolační hmotu ve směru proudění.
- Sektorové vodiče: tvarovací válečky před navíjením vytvářejí sektorové tvary pro velké silové kabely a musí být specifikovány ve fázi objednávky.
- Hliník: měkčí než měď, takže očekávejte nižší nastavení napětí, jemnější zrychlení a delší uzavírací čelist pro kontrolu kvality povrchu.
Specifikace systému řízení tahu, navíjení a pohonu
Kontrola tahu je tam, kde levné trubkové prameny selhávají: stroj, který udržuje napětí na cívku v rozmezí zhruba ±10 % vytváří soustředný vodič, a stroj, který nevytváří přerušené dráty, nekulaté části a odpady na izolační lince.
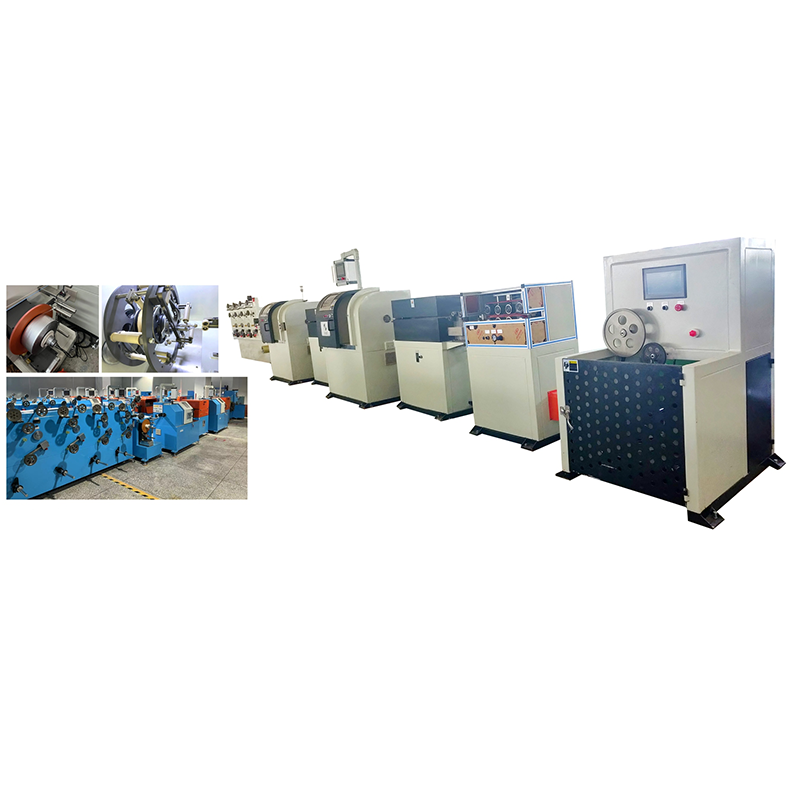
Mechanické třecí brzdy s napínacími kladkami jsou nejjednodušší možností a jsou přijatelné pro hrubé počty při ustálené rychlosti. Pneumatické brzdy a hysterezní brzdy se zpětnou vazbou s uzavřenou smyčkou lépe drží napětí prostřednictvím zrychlování a zpomalování, což je důležité, když rotor 36 1 přechází z nuly na pracovní rychlost. Na navíjecí straně zkontrolujte rozsah tahu kužele, rozteč traverz – normálně nastavená o něco širší, než je průměr vodiče, aby se vinutí nepřekrývala – přesnost počítadla délek a odezvu detekce přerušení drátu. Nezávislé servomotory na sekci rotoru s uložením receptů PLC u pohonného balíčku umožňují operátorovi vyvolat konstrukci namísto přestavování převodů, což zkracuje přepínání z hodin na minuty.
Tubular vs Bow, Planetární a Back-Twist Stranders
Vyberte typ pramence podle zákrutů na otáčku a velikosti balíku: trubkový pro jedno položení na otáčku při vysoké rychlosti, obloukový pro dvě položení na otáčku, planetový pro velké balíky a velké počty drátů a stroje se zpětným zákrutem pro datové páry.
| Typ stroje | Zvraty za revoluci | Typický počet drátů | Typická velikost vodiče | Nejlépe sedí |
|---|---|---|---|---|
| Trubkový (tuhý) | 1 | 61 až 361 | Až do cca 630 mm² | Holé měděné a hliníkové stavební, ovládací a silové vodiče |
| Luk (dvojité otočení) | 2 | 2 až 12 | Až do cca 120 mm² | Izolovaná jádra, řídicí a přístrojové kabely |
| Planetary | 1 | 12 až 60 | Nad 630 mm² | Velké silové vodiče, vysoký počet drátů, velké cívky |
| Zpět-twist pár | 1 na pár, s kompenzací zkroucení hřbetu | 2 za pár | Až asi 6 mm² párů | Datové, LAN a kabely párové konstrukce |
Když se projekt pohybuje nad pohodlným rozsahem trubkového stroje, obvyklou odpovědí je planetový pramen, který nese více cívek ve větší kleci a mění rychlost rotoru podle velikosti balíku a počtu drátů.
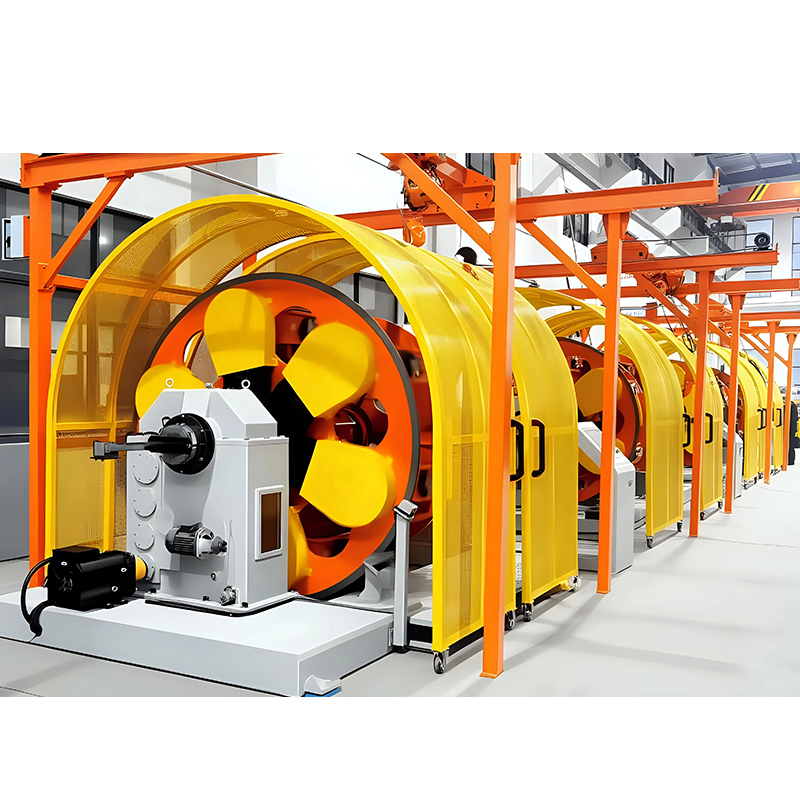 Planetový splétací stroj pro komplexní vysoce výkonné kabelové kabely Planetový splétací stroj je vhodný pro více cívek a vysoký počet jader, používá synchronní rotaci a integrované stínění/páskování pro složité přesné kabely. Zobrazit produkt →
Co ověřit při přejímacích zkouškách
Proveďte přejímací zkoušku s prázdným i plně naloženým rotorem, protože chyby v rychlosti, tahu a vibracích se objevují pouze tehdy, když trubice nese svou maximální hmotnost cívky.
- Přesnost rozteče: změřte deset po sobě jdoucích délek uložení na hotové cívce a potvrďte, že spadají do dohodnuté tolerance, obvykle ±2 %.
- Konzistence tahu: zkontrolujte každou pozici odvíjení pomocí tenzometru při provozní rychlosti a zaznamenejte rozptyl ve všech polohách.
- Rychlost pod zatížením: změřte naměřenou délku při plné hmotnosti cívky, nikoli při hmotnosti prázdné, a zaznamenejte skutečné použité stoupání.
- Hluk a vibrace: naměřené hodnoty nižší než 80 dB(A) na jeden metr a plynulé otáčení trubky ukazují na dobré vyvážení a vyrovnání ložisek.
- Vzorek vodiče: otestujte DC odpor, prodloužení, soustřednost a povrchovou úpravu a porovnejte se vzorkem před nákupem.
- Doba výměny: znovu naložte celou sadu cívek vlastními operátory a načasujte to, protože se jedná o denní náklady.
- Dokumentace a náhradní díly: získejte schémata zapojení, zálohu PLC, seznam náhradních dílů a potvrzení dostupnosti tažné pružiny a keramického vedení.
Rizika nákupu a požadavky na místo
Většina projektů trubkových pramenů prokluzuje na místě a problémy s rozhraním spíše než s výkonem stroje, proto si před podepsáním dohodněte standardy výkonu, základu a cívky.
- Instalovaný výkon: ověřte celkovou zátěž, napětí a frekvenci a zkontrolujte, zda jednotka měniče potřebuje vyhrazený transformátor nebo softstartér.
- Základ: zeptejte se na vzor šroubu, hodnoty dynamického zatížení a požadavky na izolaci vibrací; stroj 36 1 v rychlosti najde slabou podlahu.
- Prostor na podlaze: počítejte s délkou trubky plus zhruba 1,5 m na každém konci pro vložení cívky a vyjmutí cívky.
- Pomůcky: čistý, suchý stlačený vzduch pro pneumatické brzdy a stabilní okolní teplota pro opakovatelnost napětí.
- Standard cívek: trvejte na kompatibilitě s vaší stávající flotilou cívek PND nebo DIN, protože patentované cívky vás uzamknou u jednoho dodavatele.
- Náhradní díly: tažné pružiny, keramická vedení, uzavírací čelisti a řemeny se opotřebovávají jako první, proto si ve smlouvě dohodněte dodací lhůty pro tyto položky.
- Bezpečnost a dodržování předpisů: blokované kryty, nouzové zastavení a označení požadované na vašem trhu by měly být uvedeny písemně.
- Zachycovače datových listů: buďte podezřívaví z rychlosti linky uváděné bez rozteče a z napětí uváděného na stroj spíše než na cívku.
FAQ: Specifikace trubkového splétacího stroje
Je trubicový pramen totéž jako tuhý pramen?
Tyto dva termíny se často používají zaměnitelně, ale trubkový se týká konkrétně strojů, kde odvíjecí cívky sedí uvnitř rotující trubky. Pevné splétání je širší rodina a zahrnuje stroje klecového typu s odlišnou konstrukcí rotoru, proto se zeptejte, která geometrie je uváděna.
O jaký rozsah výšky bych měl požádat?
U většiny holých měděných a hliníkových vodičů pokrývá pracovní rozsah 20 mm až 300 mm téměř každou konstrukci, přičemž pásek využitelný pro váš produkt sedí uprostřed. Specifikujte rozsah sklonu s odpovídající rychlostí rotoru, aby byl udávaný výkon ověřitelný.
Kolik cívek potřebuji pro 19vodičový vodič?
19-drátová soustředná konstrukce potřebuje 18 1 stroj: osmnáct rotujících odvíjecích pozic plus jedna centrální pozice pro jádrový drát. Stroj 12 1 dokáže postavit pouze 13vodičový vodič, takže počet musí odpovídat vaší největší plánované konstrukci.
Může trubkový strander vést hliníkové vodiče?
Ano, za předpokladu, že je napínací systém nastaven dostatečně nízko a akcelerace je mírná. Hliník je měkčí a náchylnější k povrchovému značení, takže počítejte s pomalejšími profily ramp, delší uzavírací matricí a častější kontrolou vodítek než u mědi.
Jaká rychlost linky je reálná?
Realistická rychlost zcela závisí na výšce tónu. Při malém stoupání 30 mm produkuje rotor při 900 otáčkách za minutu 27 m/min; při dlouhém stoupání 200 mm dosahuje stejný rotor rychlosti 180 m/min. Zacházejte s každou jednotlivou rychlostí bez rozteče jako s marketingovým číslem spíše než se specifikací.
Práce s písemnou specifikací se vyplatí. Vložte počet cívek, velikost cívky, rozsah stoupání s odpovídající rychlostí rotoru, rozsah drátu, přesnost napětí a toleranci stoupání na jeden srovnávací list a poté tato čísla otestujte na živém vzorku, než dojde k odeslání objednávky. Pokud chcete vidět, jak se tato čísla promítají do skutečných strojů, přehled sortimentu na hlavní katalogová stránka uvádí vedle sebe modely splétání a jejich velikosti cívek.