

Novinky z oboru
Domů / Novinky / Novinky z oboru / Skip Stranding Machine: Princip fungování, délka pokládky a jak si vybrat
Domů / Novinky / Novinky z oboru / Skip Stranding Machine: Princip fungování, délka pokládky a jak si vybrat
NOVINKY


Skip Stranding Machine: Princip fungování, délka pokládky a jak si vybrat
2026-10-10
Dávka flexibilního robotického kabelu se vrací od zákazníka, protože vodič se zalomí v těsném ohybu za konektorem a prameny na odizolovaném konci se již začaly odtrhávat. The insulation passed every electrical test. The conductor lay did not. V případech, jako je tento, korekce obvykle začíná ve fázi splétání spíše než u extrudéru.
Stroj na splétání vodičů je stroj na splétání vodičů, který klade jednotlivé dráty s přerušovaným, periodicky se obracejícím pokládáním, vzorem S-Z, namísto spojité šroubovice běžící v jednom směru. Protože se kroucení obrací v nastavených intervalech, drát nikdy neakumuluje stejnou uloženou torzi, jakou vytváří konvenční soustředná pokládka, takže hotový vodič zůstává pružný a předvídatelný, když je ohýbán, řezán nebo krimpován.
Tato volba jediného procesu mění tři věci, které kabelárna skutečně měří: minimální poloměr ohybu, stabilitu konce řezu a to, jak moc vodič odolává vytlačovací lince po proudu. Následuje popis toho, jak proces funguje, kde získává své náklady, co patří do nákupní specifikace a závady, které se objeví, když je stroj nastaven špatně.
What Is a Skip Stranding Machine?
Skip splétací stroj lze nejlépe popsat jako strander plus synchronizované řízení zpětného chodu: mechanický hardware se blíží standardnímu splétacímu zařízení, zatímco samotný vzor pokládky je vytvořen časováním.
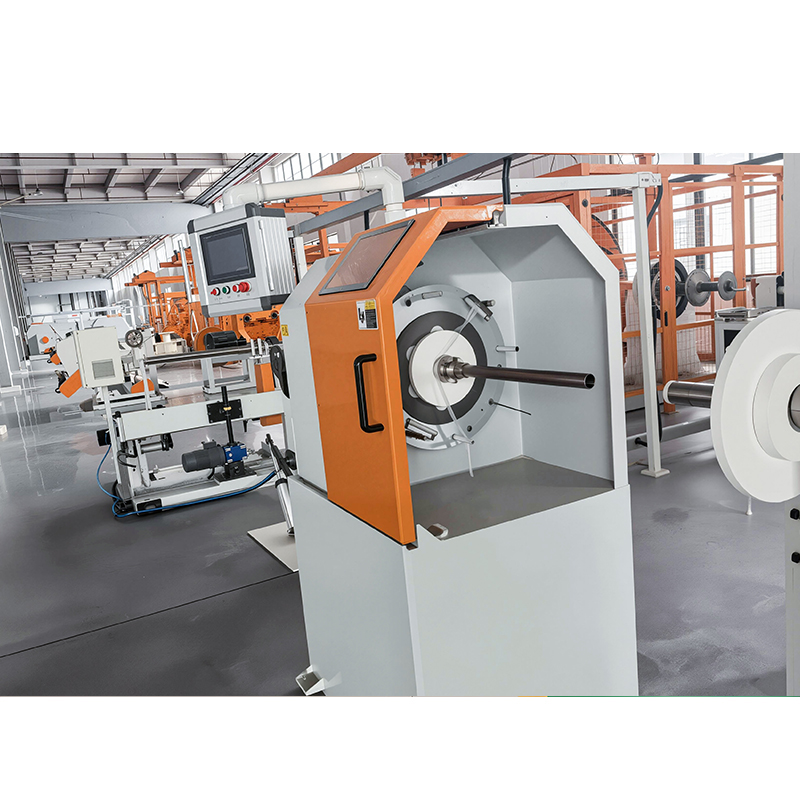
Na straně stroje najdete odvíječ, otočné oblouky nebo otočný rám nesoucí cívky s drátem, pokládací desku nebo tvářecí nástroj a naviják nebo odtahovací navíječ. Rozlišující částí je řídicí vztah mezi rotací luku a rychlostí nabírání, protože tento poměr definuje délku ležení. Otáčejte luky rychleji při stejné rychlosti linky a lež se zkracuje; běžte šňůru rychleji při stejné rychlosti luku a položení se prodlouží.
Při položení přeskočením provádí kontrolér úklony vpřed o nastavenou délku vodiče, obrátí je o srovnatelnou délku a poté opakuje. Bod, kde se mění směr, je bod obratu a jeho vzdálenost je nejdůležitějším nastavením na stroji po samotné délce pokládky. Intervaly obrácení se běžně pohybují někde mezi zhruba půl až třemi metry, ale správná hodnota vždy vychází z požadavku na flexibilitu hotového kabelu, nikoli z pevné strojní konstanty.
Jedno praktické varování ohledně terminologie: dodavatelé používají „skip stranding“ volně a některé katalogy jej aplikují na jakýkoli proces se střídavým pokládáním. Před porovnáním cenových nabídek si písemně potvrďte tři čísla: délku pokládky v každém směru, interval obrácení a rychlost přídě, kterou stroj dosahuje při pracovní rychlosti linky. The overview of cable stranding machine types je užitečným společníkem, pokud nejprve potřebujete širší slovní zásobu.
Jak se Skip Stranding ve srovnání s jinými konstrukcemi vodičů
Vynechání lanka je jedním ze tří běžných způsobů, jak postavit lankový vodič, a je to správná odpověď pouze pro konkrétní soubor požadavků.
| Atribut | Přeskočte (S-Z) splétání | True concentric stranding | Hromaděné splétání |
| Položit vzor | Střídání S a Z v pevných intervalech | Kontinuální jeden směr, směr vrstvy obrácený na vrstvu | Continuous single direction, no defined layers |
| Typická délka ležení | Delší, nastavte podle směru, aby vyhovoval poloměru ohybu | Těsné a pečlivě kontrolované na každou vrstvu | Short, treated as non-critical |
| Flexibilita | Vysoká, s malým vratným momentem | Mírný | High, but roundness suffers |
| Cut-end chování | Prameny drží pohromadě s minimálním kroucením | Mírně nekroucený, často vyžaduje zavázání nebo přelepení | Má tendenci vzplanout |
| Kulatost | Dobře | Nejlepší | Nejchudší |
| Potenciál rychlosti linky | Vysoká, omezená reverzní synchronizací | Vysoká, omezená rychlostí luku | Nejvyšší |
| Typické použití | Robotický, tažný, svařovací, lékařský a automobilový flexibilní kabel | Napájecí, horní a ovládací kabel | Ohebné šňůry a malý spojovací drát |
Kde dirigenti s přeskočením vydělávají své náklady
Skip stranding se vyplatí všude tam, kde musí vodič přežít opakované ohýbání nebo musí být zakončen ručně v terénu, protože pokládka dělá práci, kterou by jinak dělaly vazače a pásky.
- Robotické rameno a kloubový strojní kabel, kde je vodič tisíckrát ohnut přes malý poloměr.
- Kabel typu drag-chain (nepřetržitý ohyb) v obráběcích strojích a automatizovaných manipulačních systémech.
- Svařovací kabel a další ručně přenášené přívody, které jsou denně taženy a navíjeny.
- Automobilové a nové energetické kabelové vodiče, včetně měděných a hliníkových přípojnicových sestav, které jsou při montáži ukončeny a ohnuty.
- Lékařské a přístrojové vývody, kde odizolovaný konec musí zůstat uklizený bez dalšího pouzdra.
Přeskočit prameny nejsou univerzální. Vysokofrekvenční datový vodič potřebuje pevné a stabilní uložení, aby udrželo svou elektrickou délku a impedanci, a horní a silové vodiče se spoléhají na mechanickou rovnováhu, kterou poskytují skutečné soustředné vrstvy. Když zákazník specifikuje stabilní charakteristickou impedanci, konvenční položení je obvykle lepší odpovědí.
Pět parametrů, které rozhodují o tom, zda Skip Stranding funguje
Pět nastavení řídí výsledek a úprava jednoho z nich změní ostatní.
- Délka pokládky v každém směru. Příliš krátký a vodič ztuhne a odolává ohybu; příliš dlouhé a prameny se oddělují na tvářecí matrici. Začněte od minimálního poloměru ohybu, hotový kabel musí přežít a fungovat pozpátku.
- Výplatní napětí na drát. Nerovnoměrné napětí je nejčastější příčinou zavření ptáků do klece. Každá cívka by se měla podávat se stejným napětím a napětí by se mělo měřit spíše než posuzovat podle pocitu.
- Reverzní synchronizace. Bod obratu musí při každém cyklu dopadnout na stejnou délku vodiče. Prokluzování otočného čepu, opotřebované řemeny a agresivní zrychlení vytlačují body zpětného chodu z pozice.
- Uchopte napětí a traverz. Navíjení musí být dostatečně pevné, aby udrželo pokládku uzavřenou, ale dostatečně lehké, aby nedošlo ke zploštění vodiče. Špatně nastavený traverz vytváří měkké, zvlněné části, které se objeví až po vytlačení.
- Kvalita příchozího drátu. Tolerance průměru, povrchová úprava a tažné mazání, to vše se projeví ve výsledku lanka. Pokládka, která běží čistě na jedné drátěné partii, se může vrhnout do klece na další.
Specifikace stroje na pletací stroje: Kontrolní seznam kupujícího
Nejrychlejší způsob, jak porovnat nabídky, je nejprve fixovat vodič a nechat stroj následovat, protože dva stroje se stejnou jmenovitou rychlostí oblouku mohou poskytnout velmi rozdílnou konzistenci pokládky na stejném vodiči.
Přizpůsobte plošinu dirigentovi
Dvouobloukové stroje vyhovují vyšší výkonové výrobě středních a velkých vodičů, kde se dva oblouky vzájemně vyvažují a umožňují rychlejší rotaci bez vibrací. Zpět-twist párové prameny vyhovují konstrukcím, které se musí na uříznutém konci čistě odvíjet. Konzolové jednoduché prameny se obvykle vybírají pro menší jádra, kratší série a časté změny produktu.
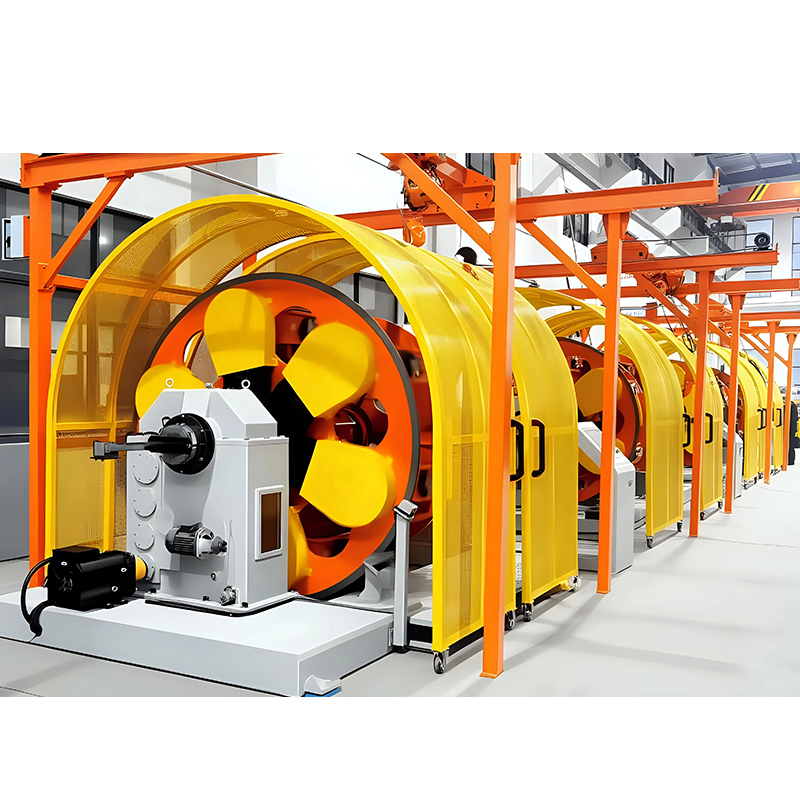
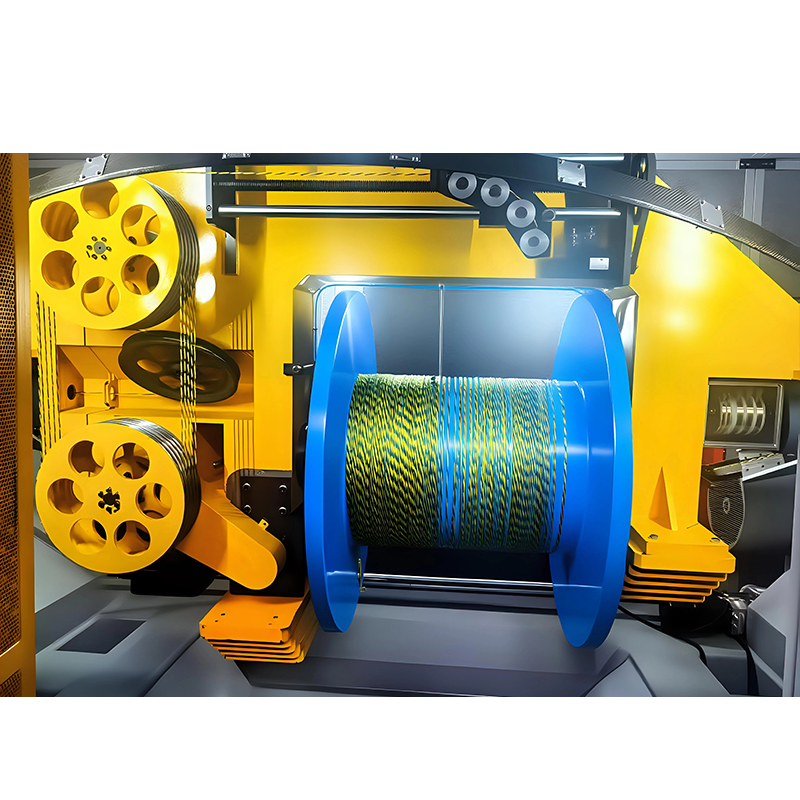 1250 Double Bow Stranding Machine pro vysoce výkonnou výrobu kabelů Konstrukce s dvojitým obloukem se zaměřuje na střední a velké vodiče; zkontrolovat rovnováhu napětí, specifikace dodavatele a aplikace od datových kabelů po silové vodiče. Zobrazit produkt →
Požádejte každého dodavatele o interval zpětného chodu, který může dodržet při vaší cílové rychlosti linky, plus toleranci kolem něj. Uvedený interval bez hodnoty tolerance není specifikací.
Napište čísla do RFQ
Na dotazu by mělo být uvedeno, nikoli ústně dohodnuto:
- Konstrukce vodiče: počet pramenů, průměr jednoho drátu a zda je použit holý nebo pokovený drát.
- Délka pokládky v každém směru, interval obrácení a povolená odchylka.
- Cílová traťová rychlost a výsledná ležení při této rychlosti, písemně potvrzené dodavatelem.
- Velikosti cívky a počet návratů, protože tyto omezují, jak dlouho stroj běží mezi přeložením.
- Přejímací test: délka vzorku zkontrolovaná na položení, kruhovitost a obrácenou vzdálenost před přijetím zásilky.
Stroje se zpětným kroucením si zaslouží samostatný pohled, kdykoli si zákazník stěžuje na chování řezu, protože dráha drátu je navržena tak, aby vodič uvolňoval torzi postupně, nikoli najednou.
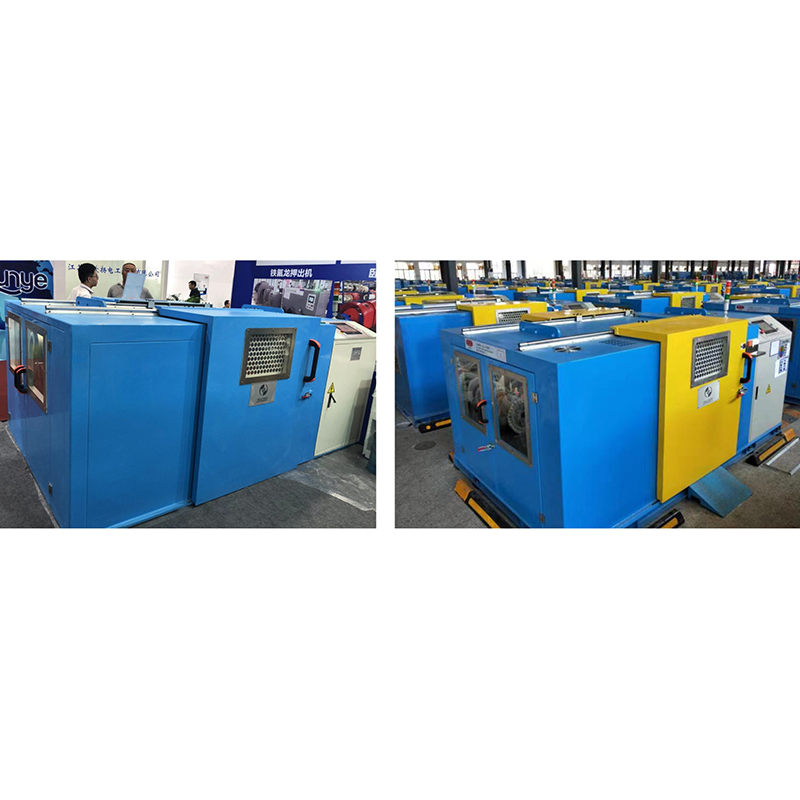
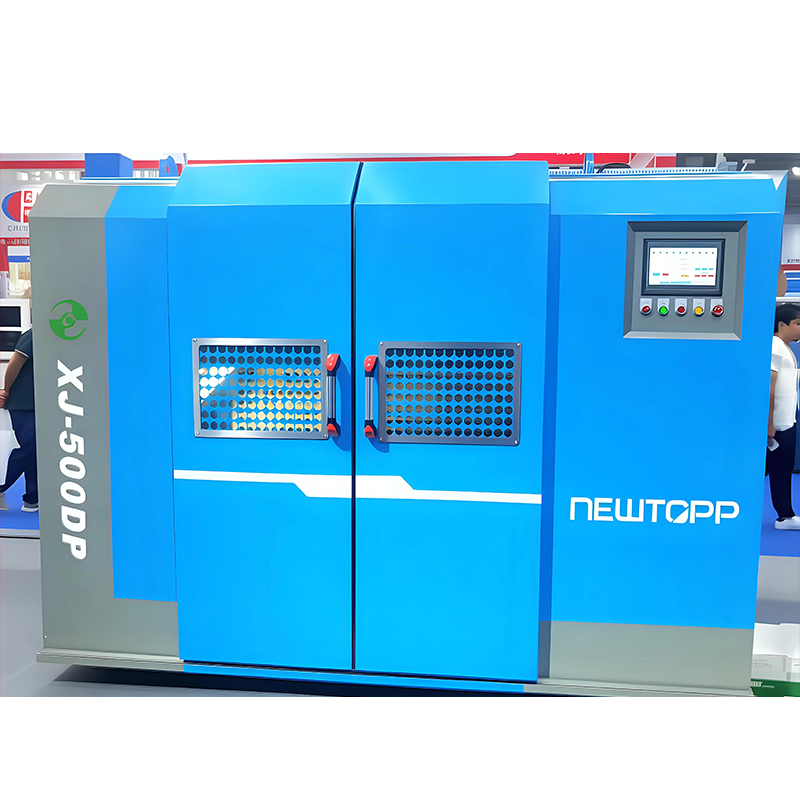 Horizontální nebo vertikální stroj na splétání párů se zákrutem K dispozici horizontální nebo vertikální; zpětné otočení před kroucením páru snižuje poškození kabelů Cat-5e/6/6A, HDMI 2.1 a vysokorychlostních datových kabelů. Zobrazit produkt →
U menších jader a závodů, které mění produkty několikrát týdně, poskytuje platforma s jedním pásem obvykle lepší návratnost než vysokorychlostní stroj s dvojitým obloukem, který je nedostatečně zatížen.
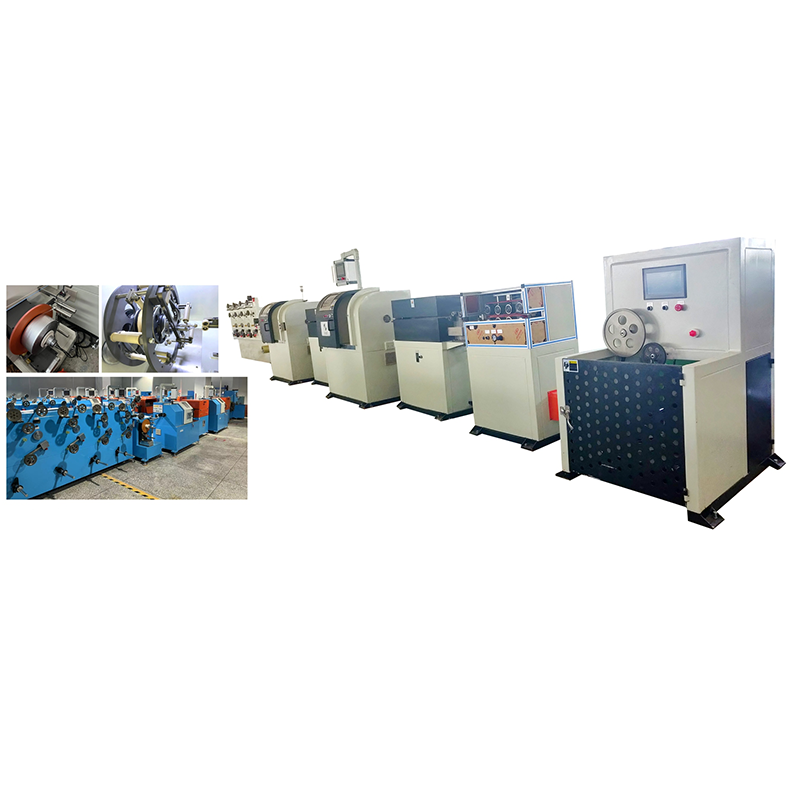
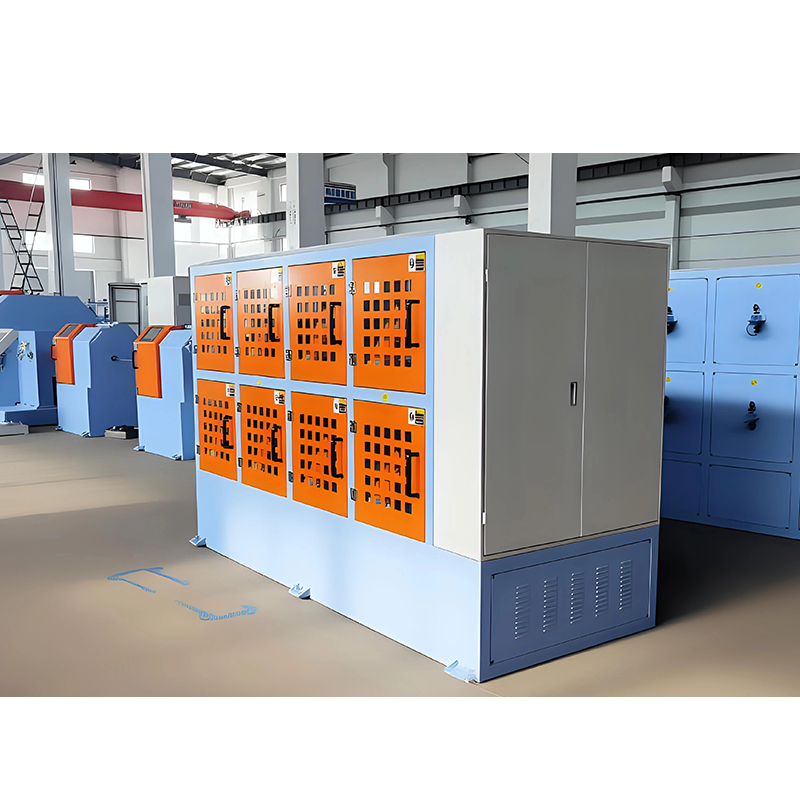 Konzolový typ jednoduchého splétacího stroje pro výrobu malých jader Vhodné pro menší jádra a časté změny produktu; zkontrolujte stabilitu tahu, řízení rozteče PLC a nastavení pojezdu na problémy s přeskakováním stran. Zobrazit produkt →
Typické vady a co je vlastně způsobuje
Téměř každý problém s přeskakováním pramenů má spíše původ v napětí, synchronizaci nebo nástrojích než v samotném návrhu vodiče.
| Defekt | Pravděpodobná příčina | Co změnit |
| Klec pro ptáky nebo drátěná světlice na matrici | Nerovnoměrné nebo nízké napětí odvíjení, příliš velký otvor matrice | Vyrovnejte napětí, změňte velikost tvářecího nástroje |
| Volný, zvlněný vodič | Napínací napětí je příliš nízké, časování zpětného chodu se posunuje s rychlostí linky | Zvyšte napínací napětí, znovu ověřte synchronizaci |
| Nerovnoměrná rozteč reverzace | Prokluz otočného čepu, nadměrné zrychlení ve zpátečce | Znovu zkalibrujte měnič, zmírněte akcelerační rampu |
| Přerušené dráty | Napětí nad limitem drátu, opotřebená keramická vodítka | Snižte napětí, vyměňte vodítka a zkontrolujte dráhu drátu |
| Nekulatý vodič | Neodpovídající průměry drátu, nerovnoměrná náplň cívky | Zkontrolujte toleranci přívodního drátu, zkontrolujte zatížení cívky |
| Zalomení po zkoušce flexe | Položte příliš krátce pro požadovaný poloměr ohybu | Prodlužte ležení a rozšiřte interval obrácení |
Často kladené otázky
Jaký je rozdíl mezi přeskočením a shlukem?
Vynechané prameny obracejí směr pokládání v nastavených intervalech, zatímco svazkované prameny se stáčí nepřetržitě v jednom směru bez definovaných vrstev. Přeskočit splétání drží řezané konce pohromadě a udržuje vodič kulatý; svazkové vodiče se vyrábějí rychleji a jsou náchylné k rozšiřování při řezu.
Jakou délku pokládky by měl používat kabel robota s přeskakovaným lankem?
Univerzální číslo neexistuje. Pracujte od nejmenšího poloměru ohybu, který musí kabel přežít, a poté nastavte nejdelší položení, které stále drží vodič uzavřený u tvarovacího nástroje. Příliš krátká pokládka je obvyklou příčinou tuhých, lomených vodičů robota.
Může standardní navazovač s dvojitým obloukem vytvořit přeskakování?
Pouze v případě, že pohon a řídicí systém dokáže přesně a opakovatelně obrátit úklony při produkční rychlosti. Mnoho strojů se může otáčet oběma směry, ale mnohem méně z nich drží interval zpětného chodu v rámci úzké tolerance, zatímco navíjení neustále táhne.
Je skip stranding vhodný pro hliníkové vodiče?
Ano, za předpokladu, že napětí je nastaveno pro hliník spíše než pro měď. Hliníkový drát je měkčí a citlivější na opotřebení vedení, takže napětí odvíjení a keramické kontaktní povrchy je třeba před vyladěním nastavení pokládky zkontrolovat.
Jak zkontroluji konzistenci obrácení bez zastavení výroby?
Vezměte délku vzorku, označte na ní body obratu a změřte vzdálenost. Opakujte kontrolu vzorků odebraných na začátku a na konci směny. Posun mezi dvěma vzorky znamená, že pohon ztrácí pozici, jak se stroj zahřívá.
Rozhodnutí závisí na způsobu použití kabelu, nikoli na tom, který vzor pokládky je modernější. Pokud je váš vodič opakovaně ohýbán, stříhán a zakončován ručně nebo tažen po dílně, uveďte délku pokládky a interval obrácení v nákupní specifikaci hned vedle počtu pramenů a průměru drátu. Staví stroj Jiangsu Newtopp Precision Machinery splétací, vytlačovací a páskovací zařízení přesně pro tyto typy vodičů, takže laickou specifikaci a stroj, který ji vyrábí, lze porovnat v jednom rozhovoru místo tří.
-
Phone
Address
5
autorská práva © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Všechna práva vyhrazena. Wire & Cable Equipment Manufacturer
Továrna na výrobu kabelů pro roboty
