



Co je stroj na výrobu silikonového kaučuku?
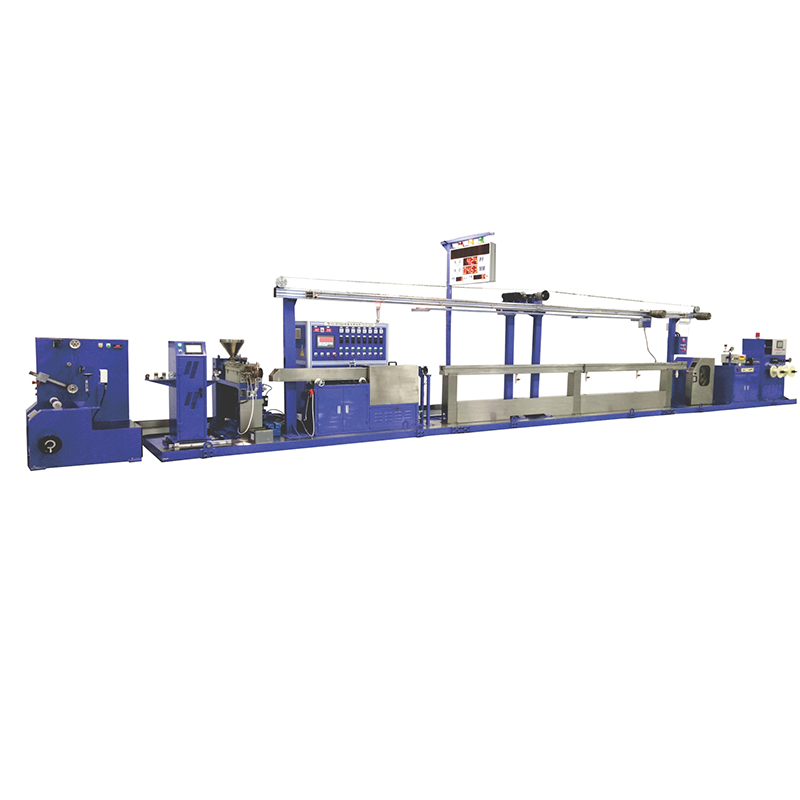
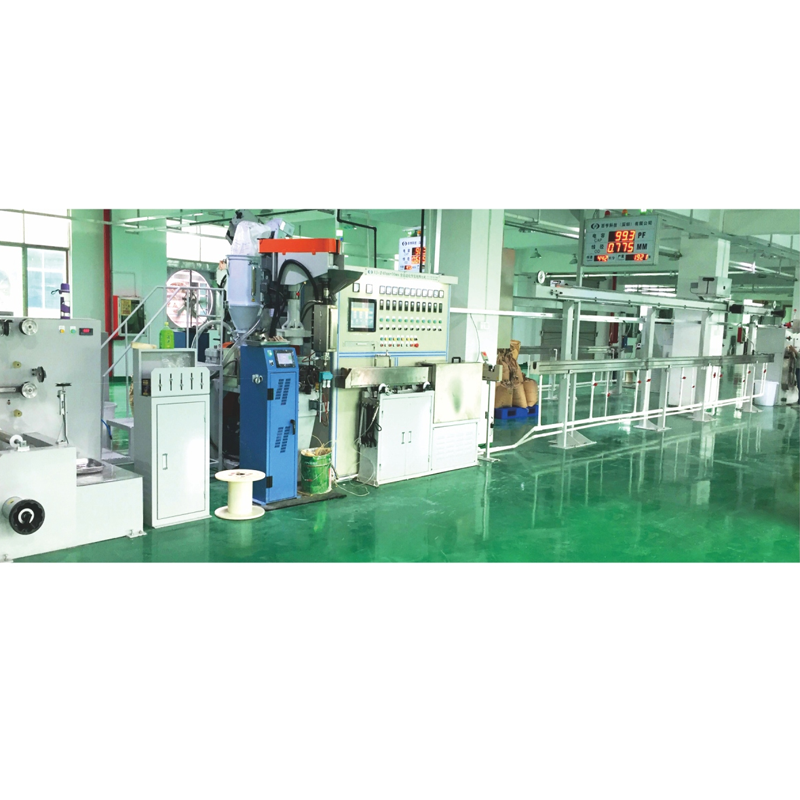
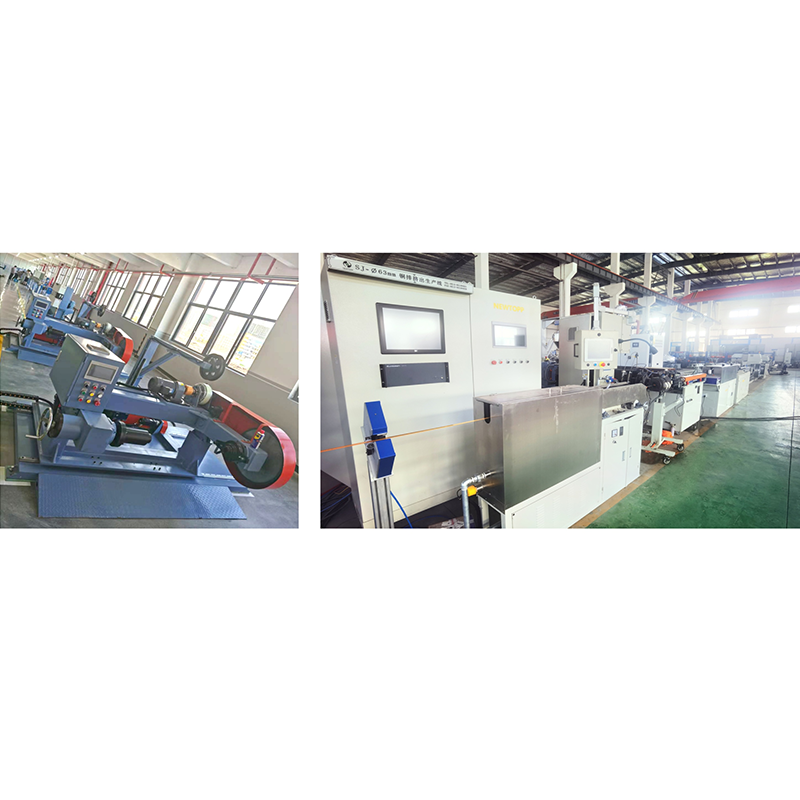
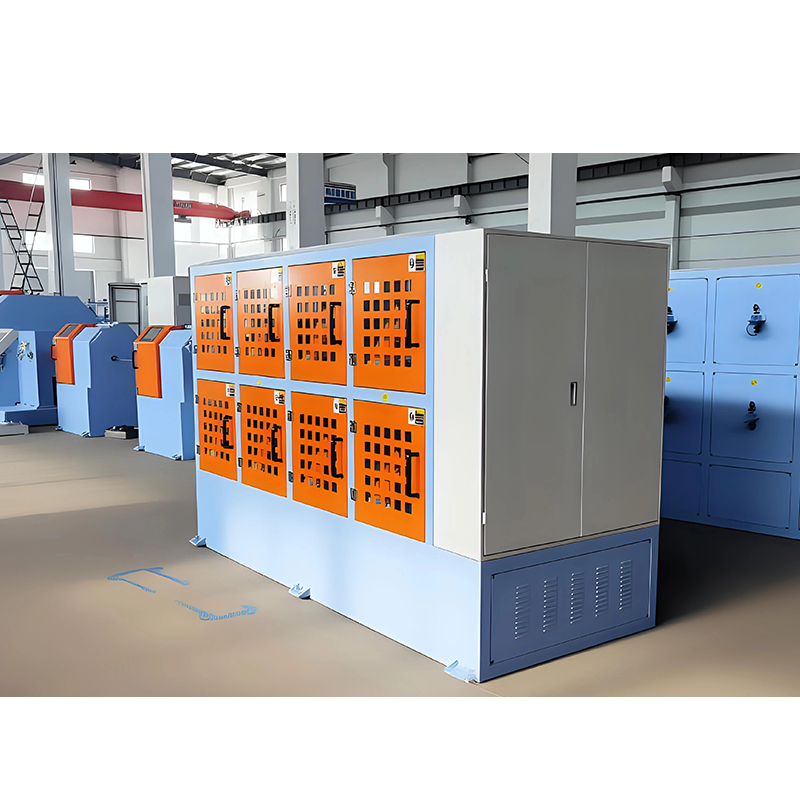
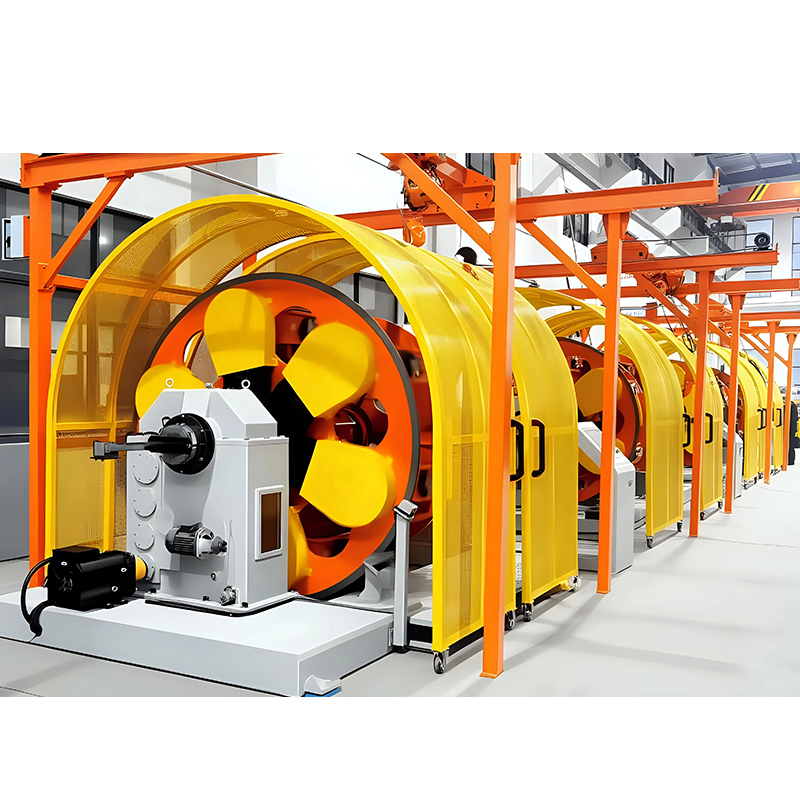
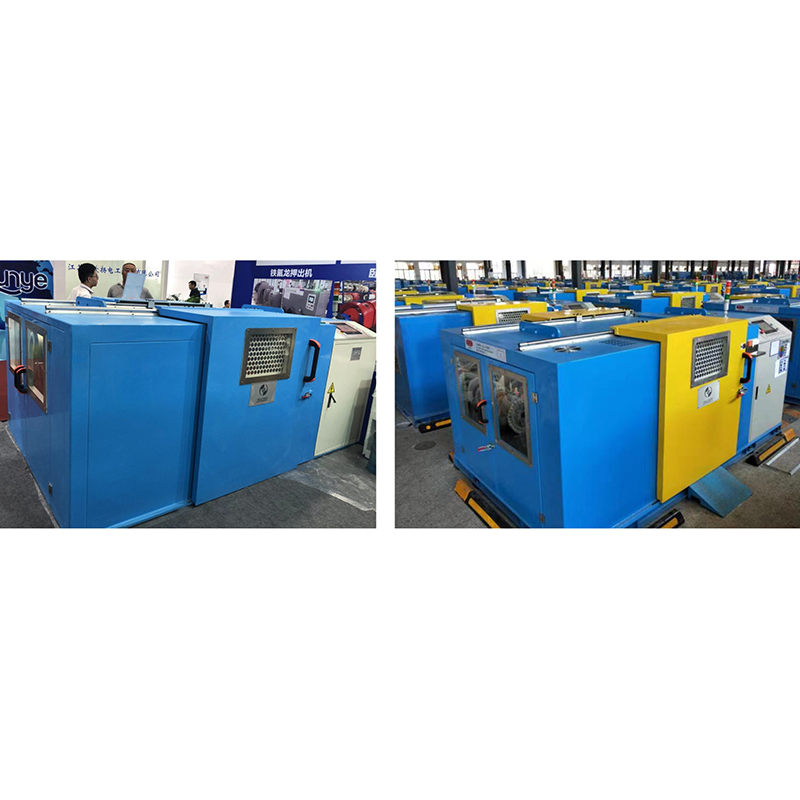
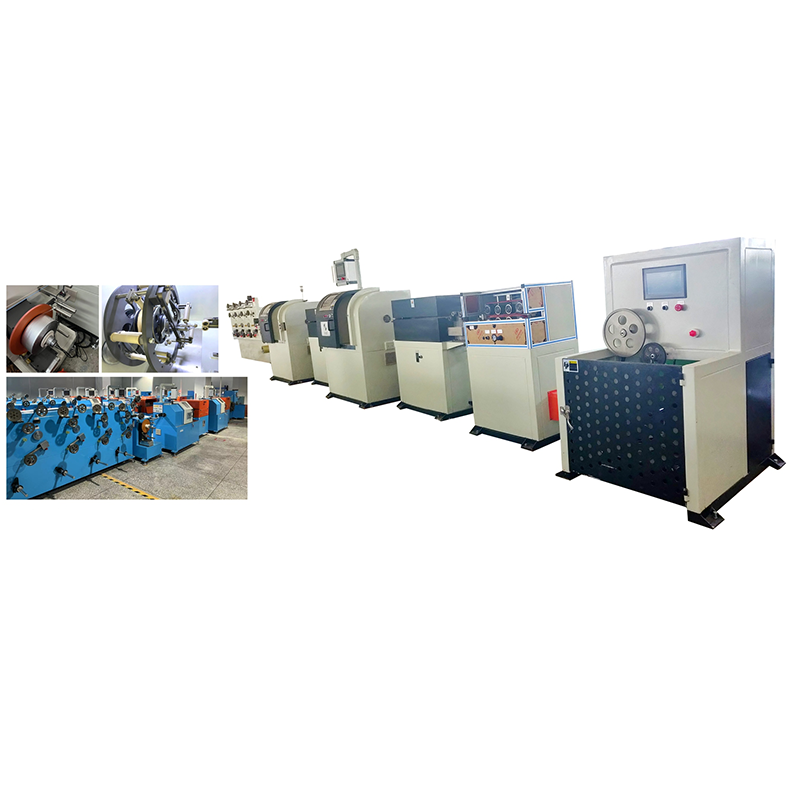
Silikonová guma stroj na výrobu kabelů je kompletní vytlačovací linka, která nanáší nevytvrzený silikonový kaučuk kolem vodiče, vulkanizuje jej v horkovzdušném vytvrzovacím kanálu a poté ochladí a navine hotový kabel. Z hlediska výroby se nejedná o jediný lis nebo navíječku; je to koordinovaná strojní souprava, ve které musí být extrudér, vytvrzovací sekce, chladicí žlab a navíjecí zařízení přizpůsobeny vytvrzovacímu chování směsi a tolerancím tloušťky stěny kabelu.
Silikonový kaučuk je termoset, takže se zpracovává jinak než PVC nebo polyethylen. Směs vstupuje do extrudéru s přívodem za studena jako nevulkanizovaná pryž, musí být po vytlačení zesíťována a nemůže tolerovat šnek s vysokým třením používaným pro termoplasty. Linka určená pro konvenční izolaci nebude vytvářet konzistentní silikonové vrstvy, bez ohledu na rychlost šroubu. Obecné vysvětlení, jak se sestavují vytlačovací linky, naleznete v našem komplexním průvodci kabelovými vytlačovacími linkami.
Základní součásti vytlačovací linky ze silikonové pryže
Každá silikonová kabelová linka se skládá z pěti funkčních stanic a jejich specifikace jsou pevně propojeny. Volba vysoce výkonného extrudéru bez stejně dlouhé vytvrzovací sekce jednoduše přinutí linku, aby běžela pomaleji.
| Komponenta | Funkce | Poznámka k výběru |
|---|---|---|
| Gumový extrudér s podáváním za studena | Plastifikuje silikonovou směs a dodává ji do křížové hlavy | hlaveň s řízenou teplotou; L/D poměr běžně 12:1 až 20:1 |
| Křížová hlava zemře | Vede vodič a nanáší rovnoměrnou pryžovou vrstvu | Geometrie matrice a vyrovnání středu řídí soustřednost tloušťky stěny |
| Horkovzdušný vulkanizační kanál | Zesíťuje silikonovou sloučeninu do stabilního elastomeru | Délka a teplotní profil musí odpovídat vytvrzovací křivce směsi |
| Chladící žlab | Snižuje teplotu kabelu před navinutím | Stupňovité vodní chlazení zabraňuje tepelnému šoku a poréznosti |
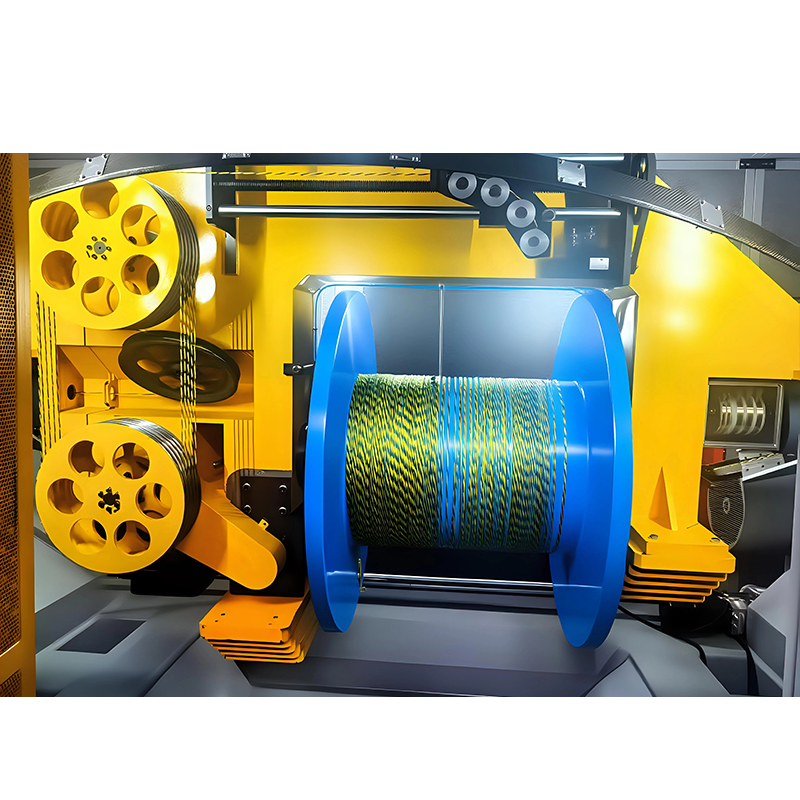
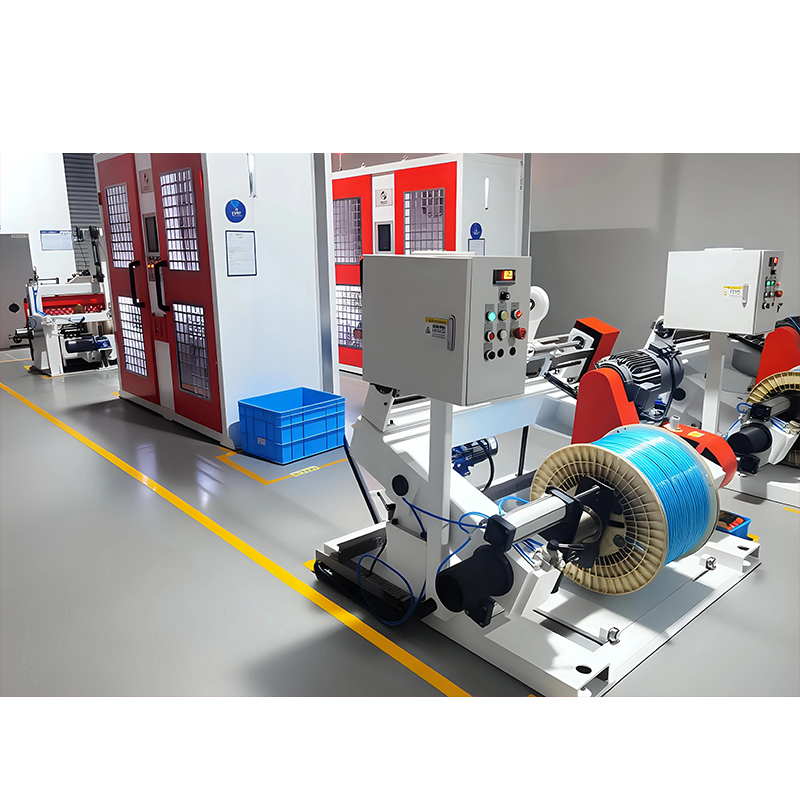
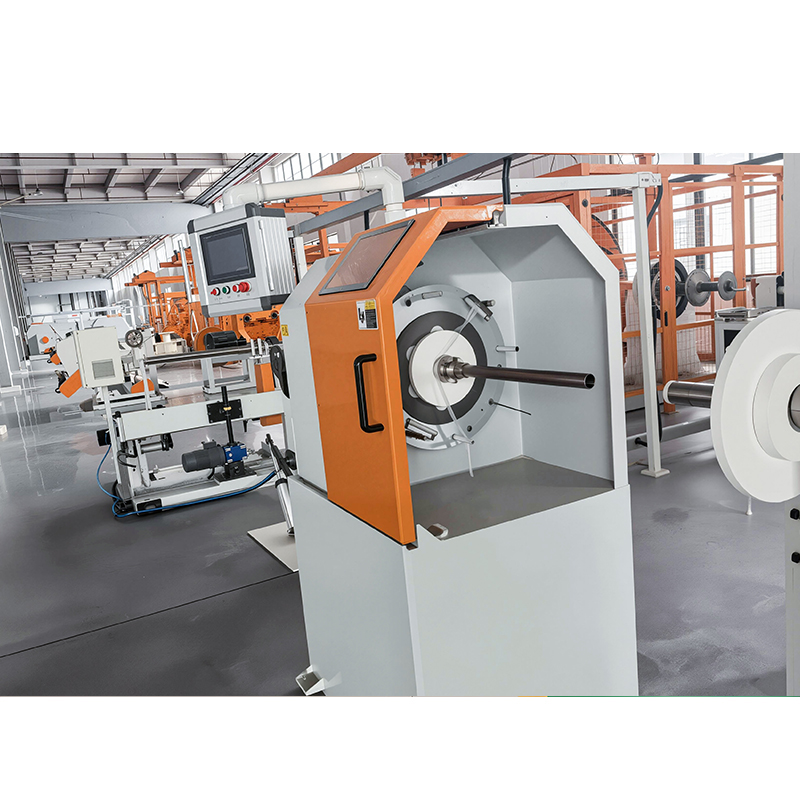
| Vytahování a nabírání | Tahá lanko konstantním napětím a navíjí ho na bubny | Stabilita rychlosti přímo ovlivňuje průměr a oválnost |
Jak funguje proces výroby silikonového kaučuku
Proces má pět různých fází a každá z nich má specifický vliv na kvalitu izolace.
- Silikonová směs se přivádí do extrudéru se studeným podáváním, kde ji šnek dopravuje a plastifikuje bez vysokého třecího tepla používaného pro termoplasty.
- Protáhněte kolem vodiče přes křížovou hlavu a vytvořte soustřednou vrstvu přes měděný nebo lankový vodič.
- Vulkanizujte kabel v horkovzdušném kanálu, kde peroxidový katalyzátor zesítí pryž do stabilního elastomeru.
- Kabel postupně ochlazujte ve vodním žlabu, aby se zafixovaly rozměry a zabránilo se poréznosti.
- Změřte průměr a natáhněte hotové lano na bubny s kontrolovaným tahem.
Doba vytvrzení závisí na tloušťce stěny; pro typickou silikonovou stěnu 2 mm může vytvrzovací kanál na vysokorychlostní lince sahat 12 až 30 metrů. Pro výrobce zaměřené na jednožilové kabely se silikonovou izolací – motorové kabely, topné kabely a elektroinstalace spotřebičů – vyhrazená linka na vytlačování izolace žilových drátů integruje extrudér, vytvrzovací kanál, chlazení a navíjení do jedné strojní soupravy, což zkracuje uvedení do provozu a zjednodušuje řízení procesu.
Silikonová pryž vs. PVC vs. PTFE: Srovnání materiálů
Výběr materiálu více než samotný stroj určuje teplotní třídu a cenu hotového kabelu.
| Majetek | Silikonová guma | PVC | PTFE/FEP |
|---|---|---|---|
| Plynulý teplotní rozsah | -60 °C až 200 °C | -40 °C až 105 °C | -200 °C až 260 °C |
| Nízkoteplotní flexibilita | Výborně | Špatné až střední | Dobře |
| Výkon plamene | Samozhášivý s přísadami | Samozhášivý | Výborně |
| Obtížnost zpracování | Vyžaduje vulkanizaci | Snadno | Velmi obtížné |
| Relativní cena materiálu | Vysoká | Nízká | Velmi vysoká |
Praktická zpráva pro výrobce kabelů je taková silikonový kaučuk vydělává na investici tam, kde je vyžadována nepřetržitá provozní teplota nad 150 °C a ohebnost za studena . Pro běžné vnitřní rozvody je PVC na zpracování levnější. Pro extrémní prostředí nabízí PTFE vyšší hodnocení, ale za mnohem vyšší náklady na materiál a zpracování. Výběr stroje se řídí specifikací produktu, nikoli naopak.
Jak si vybrat stroj na výrobu silikonových kabelů
Výběr začíná specifikací kabelu a cílovým výstupem, poté postupuje přes přesnost řízení a schopnosti dodavatele.
Nejprve definujte specifikaci kabelu
Před porovnáním strojů zvolte teplotní třídu izolace, velikost vodiče, tloušťku stěny a použitelnou normu. Tyto parametry nastavují požadavek na vytvrzenou stěnu, který rozhoduje o geometrii formy a minimální délce vytvrzovacího kanálu. Kabel dimenzovaný na 180 °C a kabel dimenzovaný na 200 °C může používat různé silikonové směsi s různými křivkami vytvrzování.
Přizpůsobte rychlost linky kapacitě vytvrzování
Rychlost linky je omezena dobou vytvrzování, nejen výstupem šroubu. Pokud je vytvrzovací úsek příliš krátký, musí operátor zpomalit linku, dokud není směs zcela zesíťována. Když dodavatel uvádí rychlost, zeptejte se, jakého průměru vodiče, tloušťky stěny a složení se tato rychlost týká.
Vyhodnoťte kontrolu tloušťky stěny
Soustředná izolace je nejviditelnějším atributem kvality silikonového kabelu. Vyrovnání matrice, stabilita tažného tahu a měření průměru v uzavřené smyčce, to vše přispívá, takže ověřte, že linka zahrnuje zpětnou vazbu měření spíše než manuální nastavení. Podrobnosti o přesných zařízeních pro vytlačování kabelů objasňují, co hledat v balíčku měření a regulace.
Potvrďte procesní podporu a poprodejní servis
V první produkční zkoušce se objeví skutečné chování stroje. Dodavatel, který uvede linku do provozu s vaším komplexem, vyškolí vaše operátory a bude mít připravené náhradní díly a procesní dokumentaci, odstraní většinu rizik z nové linky.
Běžné problémy a jak se jim vyhnout
Většinu defektů v kabelech ze silikonové pryže lze vysledovat ze čtyř hlavních příčin.
- Pórovitost: vlhkost nebo těkavé vedlejší produkty zachycené během vulkanizace; řešeno sušením materiálu a správným teplotním profilem.
- Excentrická izolace: špatně seřízená závitořezná hlava nebo nestabilní napínací napětí.
- Nedotvrzování: vytvrzovací úsek je příliš krátký nebo teplota horkého vzduchu příliš nízká pro rychlost linky.
- Trhání nebo drsnost povrchu: špatná rychlost šneku, nedostatečné chlazení válce nebo nevhodná délka zápustky.
Každý z těchto poruchových režimů má specifickou cestu korekce a náš průvodce odstraňováním problémů pro stroje na vytlačování drátu systematicky podrobně popisuje základní příčiny a opravy.
Proč je důležitý zážitek z celého systému
Když extruder, vytvrzovací sekce a odběr pocházejí od různých dodavatelů, odpovědnost za výkon linky je rozdělena. Výrobce, který staví kompletní strojní soupravu, řídí rozhraní, což usnadňuje dosažení rozměrové konzistence a stability vytvrzení. Jiangsu Newtopp Precision Machinery od roku 2004 navrhuje a vyrábí zařízení pro vytlačování, splétání a páskování kabelů s vlastním výzkumným a vývojovým centrem, zařízením pro přesné obrábění a třemi výrobními závody pod jednou organizací.
U vícevrstvých konstrukcí se vnější silikonový plášť aplikuje ve druhém průchodu na lince vytlačování pláště vodiče a pláště, která je dimenzována pro větší průměry svazků a udržuje stejný teplotní profil napříč vytvrzovacím kanálem. Stejná organizace také dodává splétací a páskovací stroje, takže kompletní výrobní program silikonových kabelů – splétání vodičů, silikonová izolace a silikonový plášť – lze plánovat a podporovat z jednoho zdroje.
Často kladené otázky
Co je stroj na výrobu kabelů ze silikonové pryže?
Jedná se o vytlačovací linku skládající se z extrudéru s přívodem za studena, průvlaku s křížovou hlavou, horkovzdušného vulkanizačního kanálu, chladicího žlabu a navíječe, postavenou pro výrobu vodičů s izolací ze silikonové pryže nebo kabelů se silikonovým pláštěm.
Existuje rozdíl mezi silikonovou pryží a silikonovou pryží?
Tyto dva termíny označují stejnou materiální rodinu. Silikonový kaučuk je chemický popis polysiloxanových elastomerů; silikonová pryž je běžná průmyslová zkratka používaná při vyhledávání strojů a názvech produktů.
Může vytlačovací linka PVC zpracovávat silikonový kaučuk?
Obvykle ne. Silikon je termoset, který musí být po vytlačení vulkanizován, takže linka potřebuje sekci vytvrzování horkým vzduchem nebo párou. Geometrie šneku PVC extrudéru se také liší od pryžového šneku s podáváním za studena potřebného pro silikon.
Proč potřebuje řada silikonové pryže dlouhý vytvrzovací kanál?
Protože vulkanizace vyžaduje teplo a dobu zdržení pro zesíťování polymeru. Délka vytvrzování nastavuje maximální rychlost linky pro danou tloušťku stěny; jeho zkrácení jednoduše snižuje výkon.
Jaké výstupní rychlosti může dosáhnout vedení silikonového kabelu?
Typické malé silikonové stavební dráty se vyrábějí při 20 až 80 m/min v závislosti na velikosti vodiče, tloušťce stěny a délce vytvrzovacího úseku. Těžké konstrukce běží pomaleji, protože teplo musí pronikat silnější gumovou stěnou.
Jak si mohu vybrat mezi silikonovou a PTFE izolací?
Porovnejte kontinuální teplotu, flexibilitu a prostředí. Silikon pokrývá většinu požadavků na vysokoteplotní a flexibilní kabely při nižších materiálových nákladech než PTFE, zatímco PTFE se volí tam, kde jsou povinné extrémní teploty nad 200 °C.